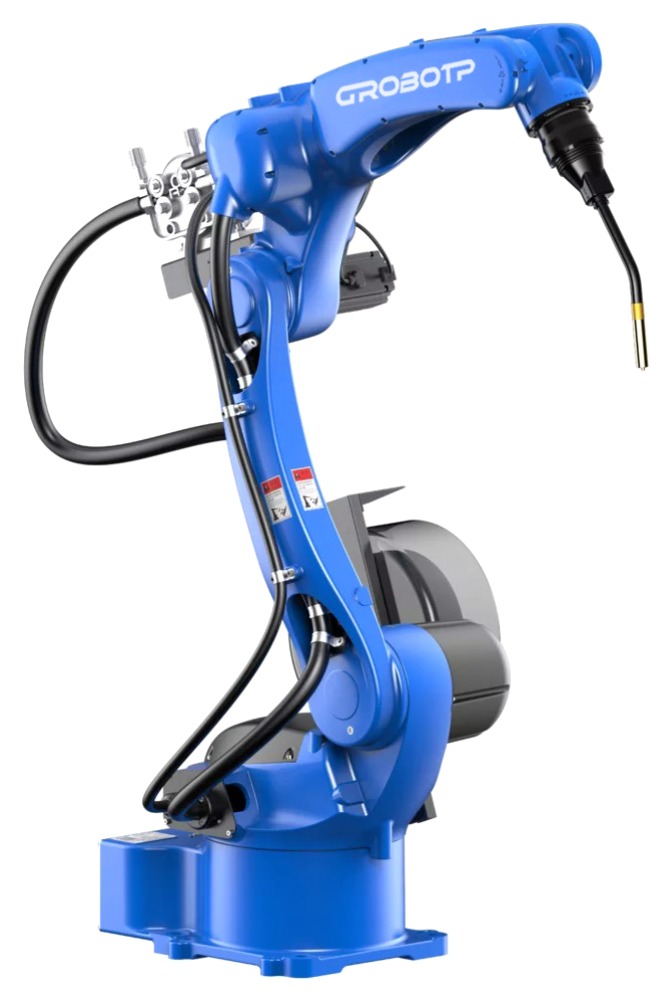
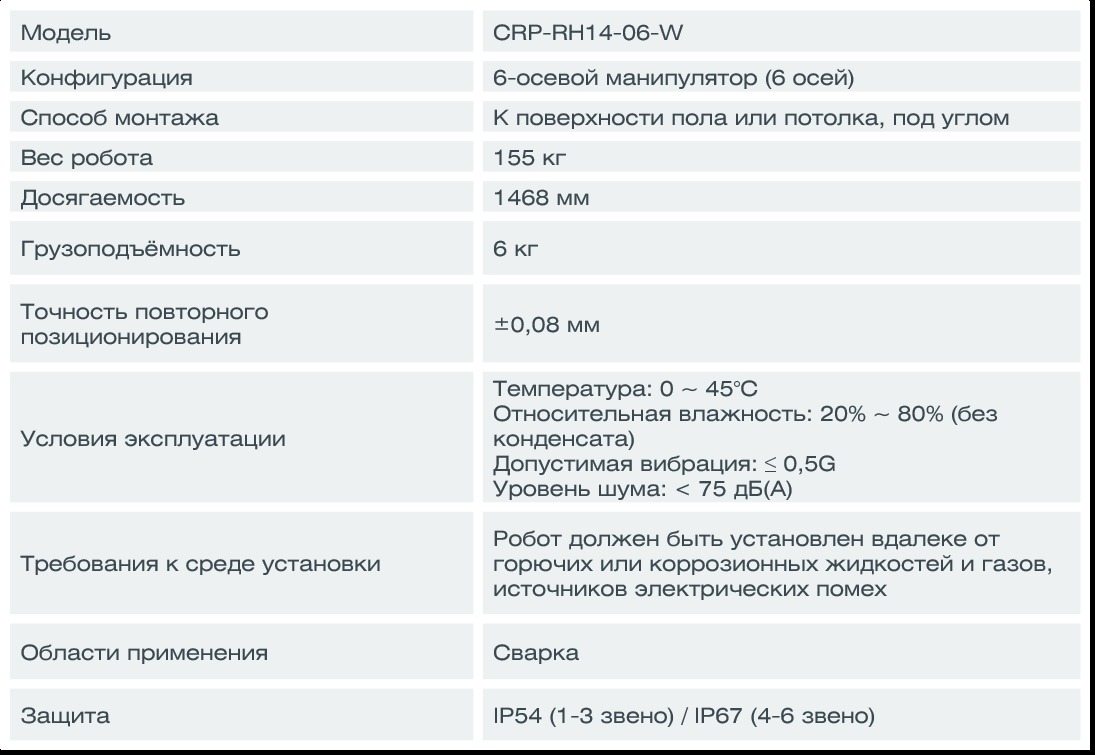
Промышленный робот CRP-RH14-06-W
Техническое описание

|
Начните сотрудничество с индивидуальной консультации по подбору инструментов и услуг.
|
Запросить стоимость
|
ГОТОВОЕ РЕШЕНИЕ
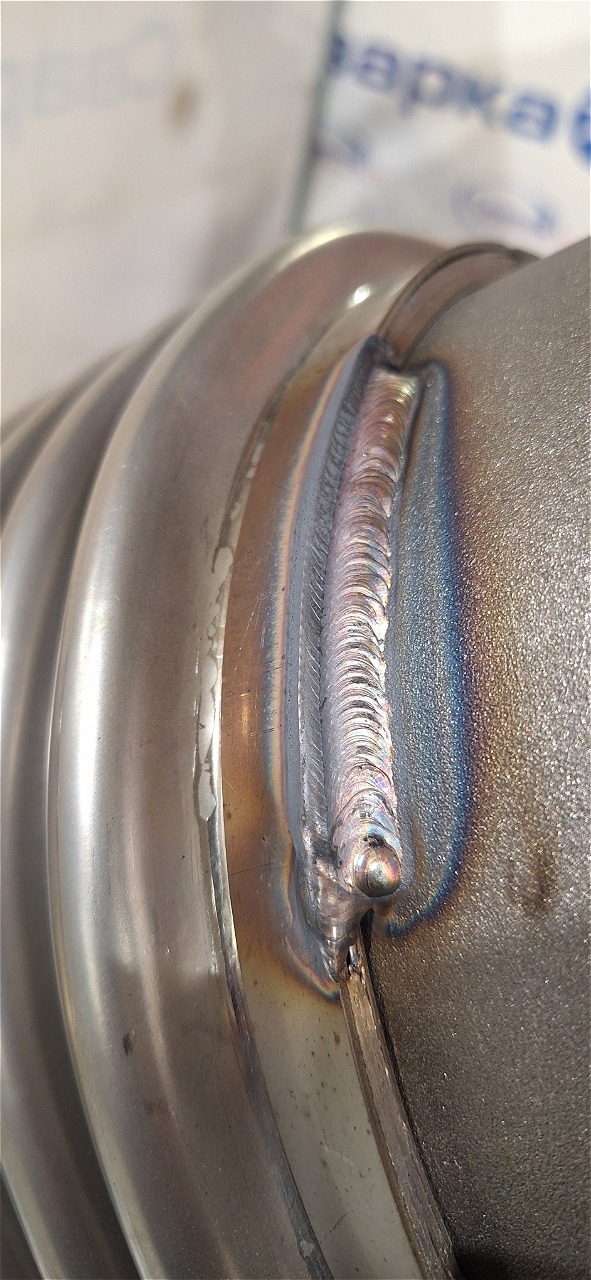
Комплекс для TIG-сварки сильфонов и контактной сварки DN-180
CRP-RH14-06-HP-500TIG WB2S-500
Роботизированный сварочный комплекс, предназначен для поэтапной сварки собранных на прихватки заготовок по типу «Сильфон» длинной от 60 до 1200 мм, и диаметром от 40 до 600 мм. РСК имеет в своём составе: промышленного робота с комплектом сварочного оборудования для TIG сварки, двухосевой P-образный позиционер, со сварочным патроном для быстрого снятия и установки заготовок/изделий.
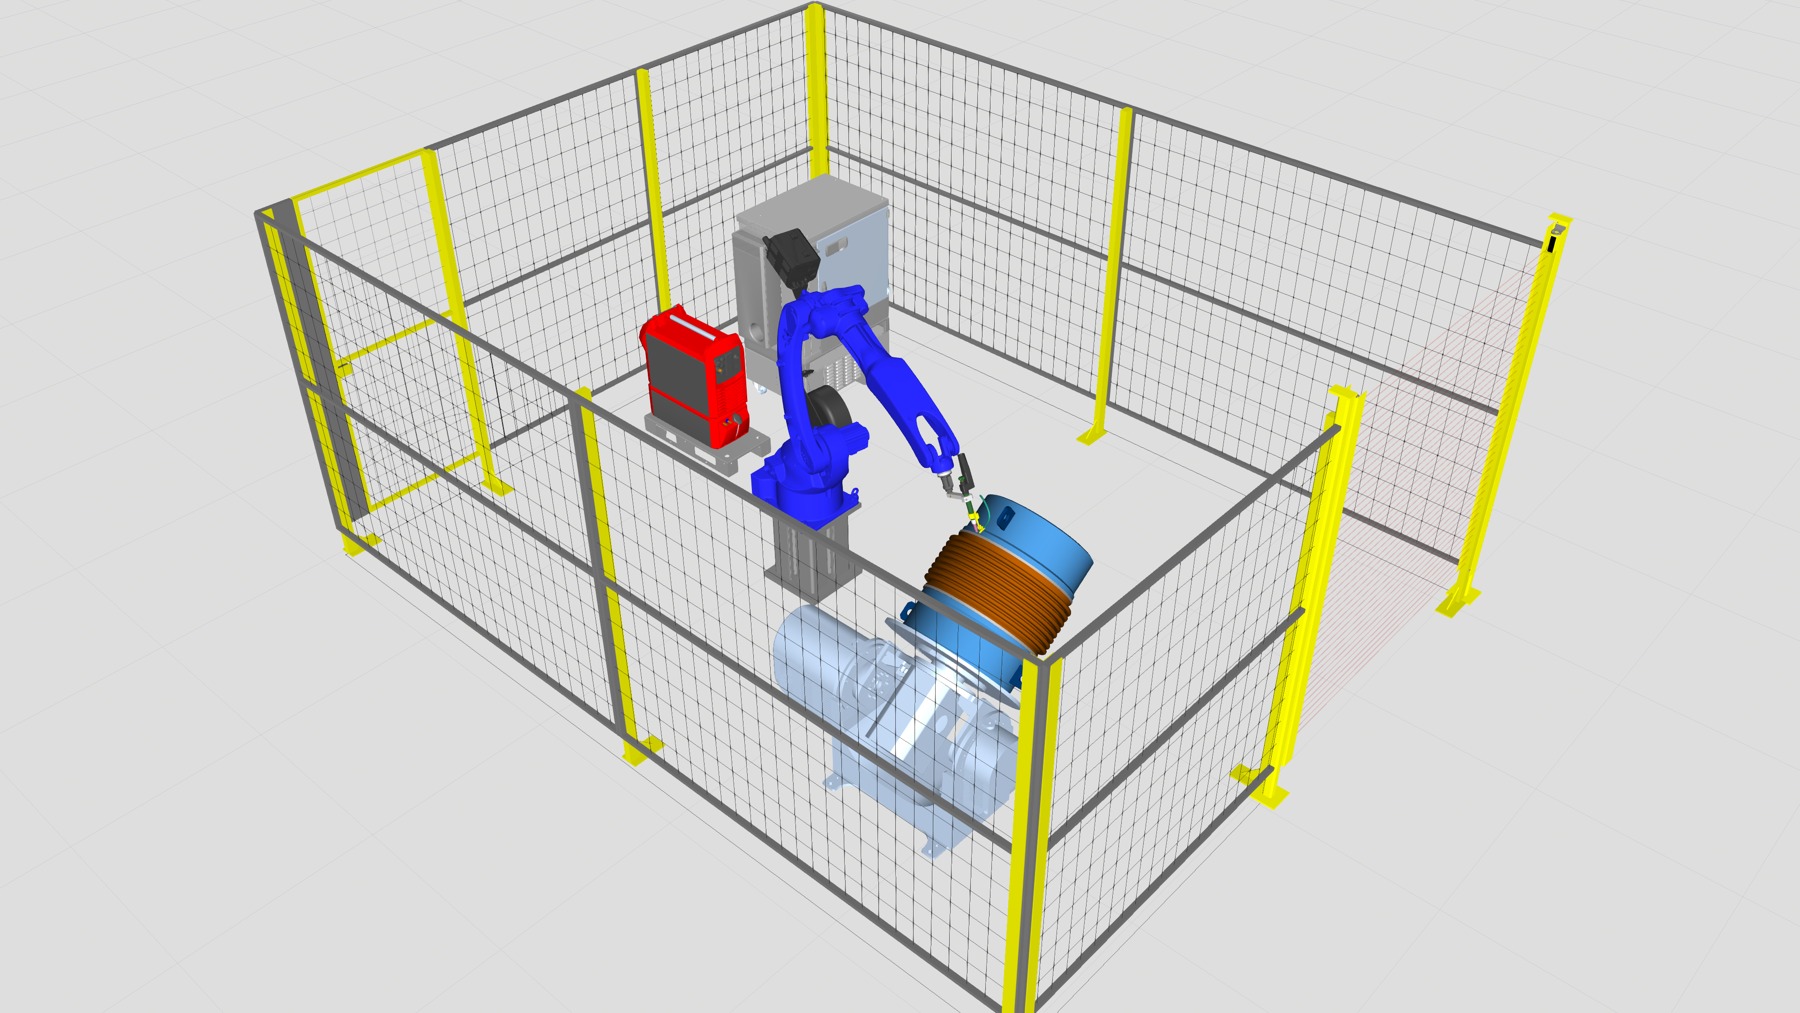
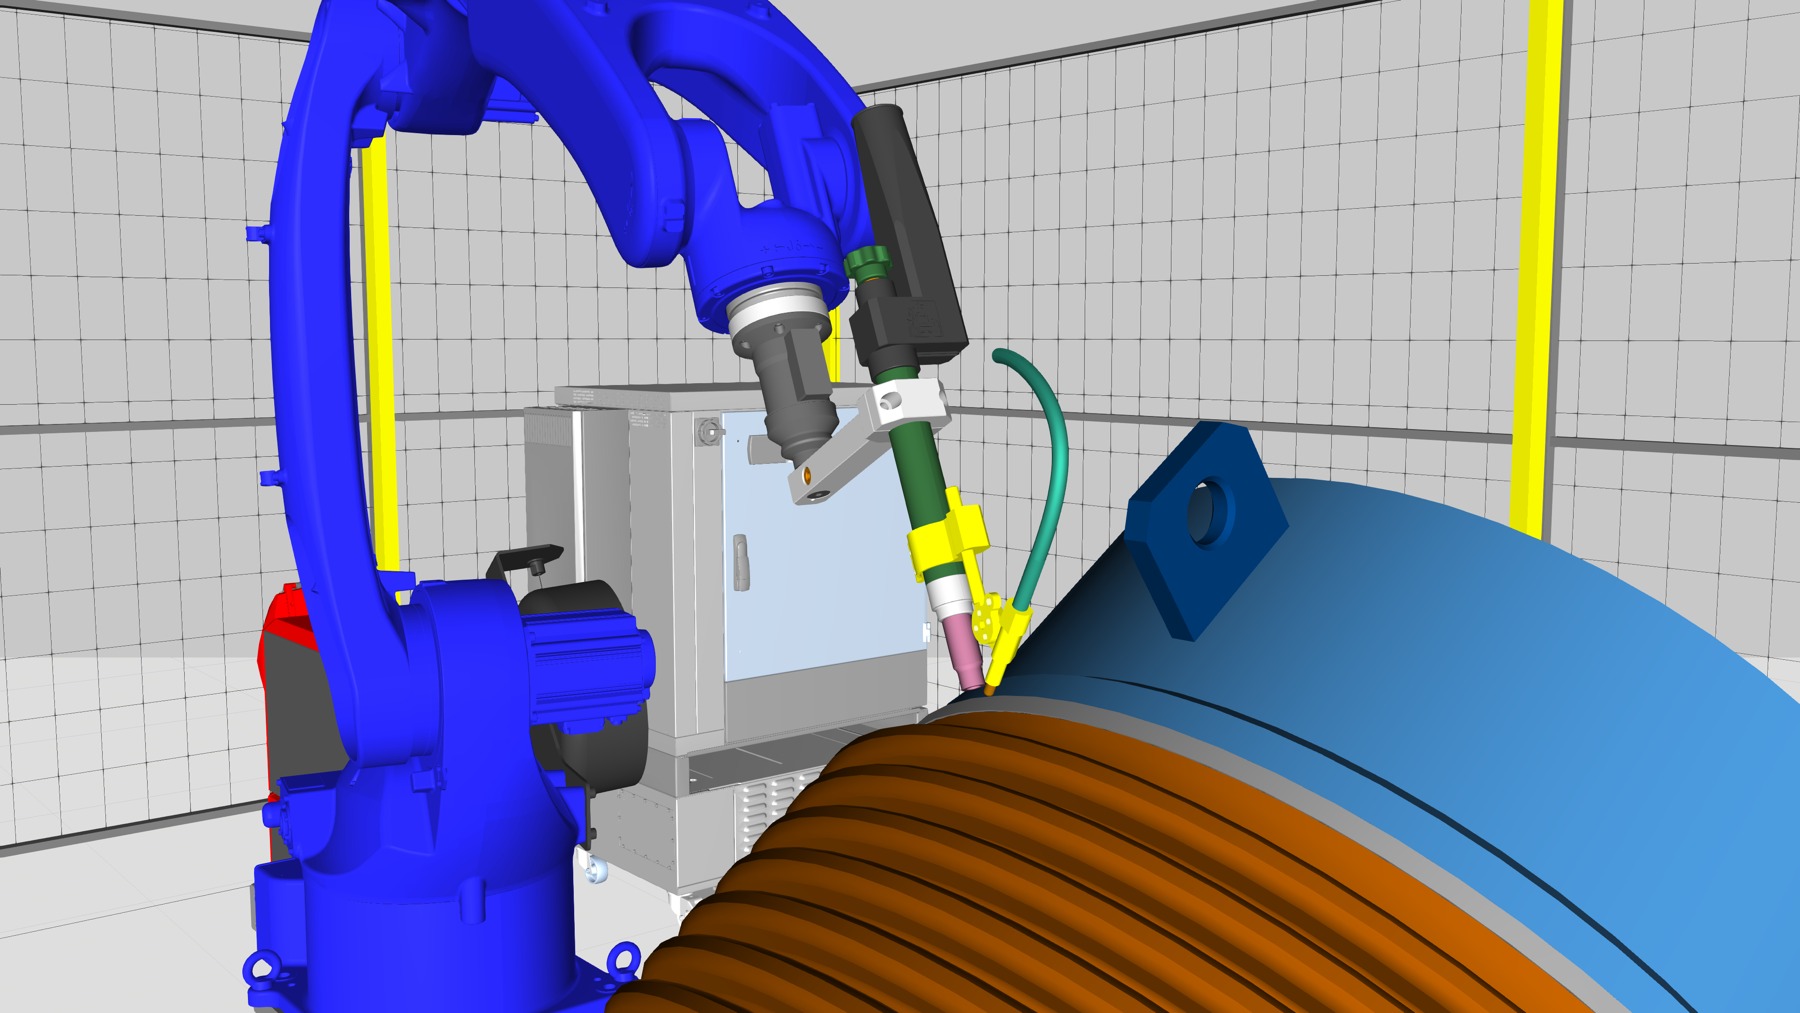
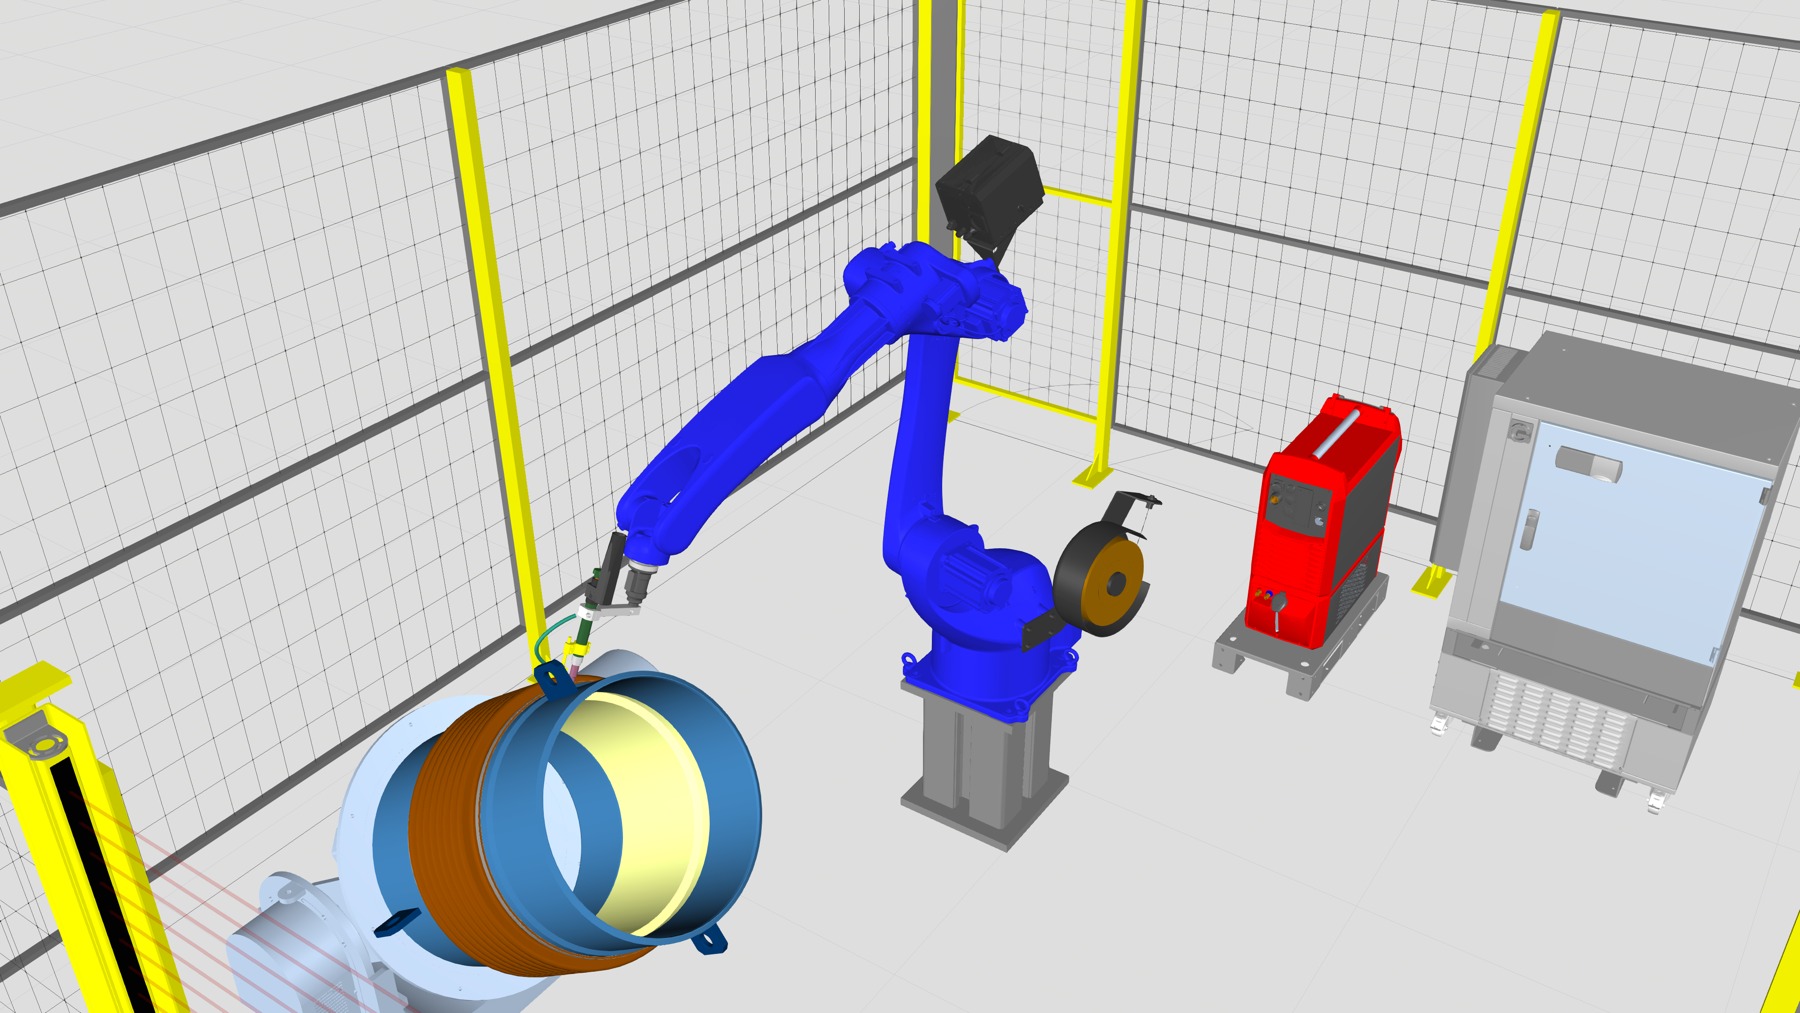
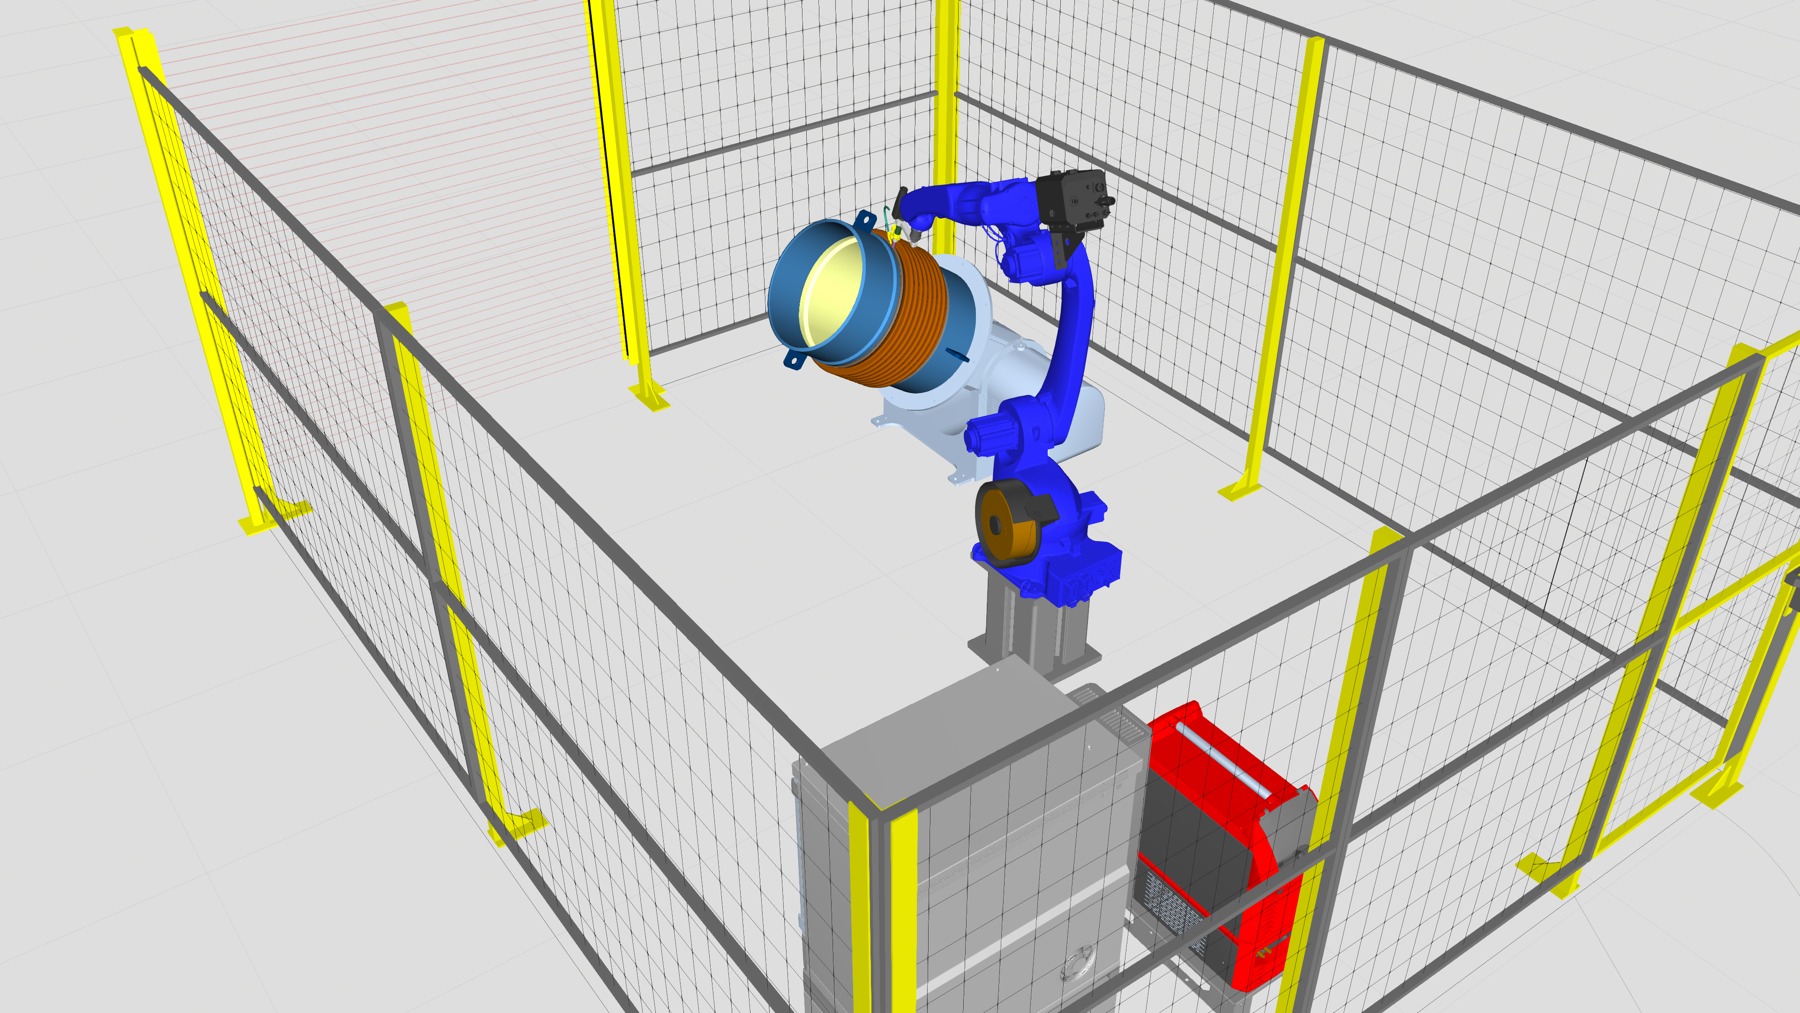
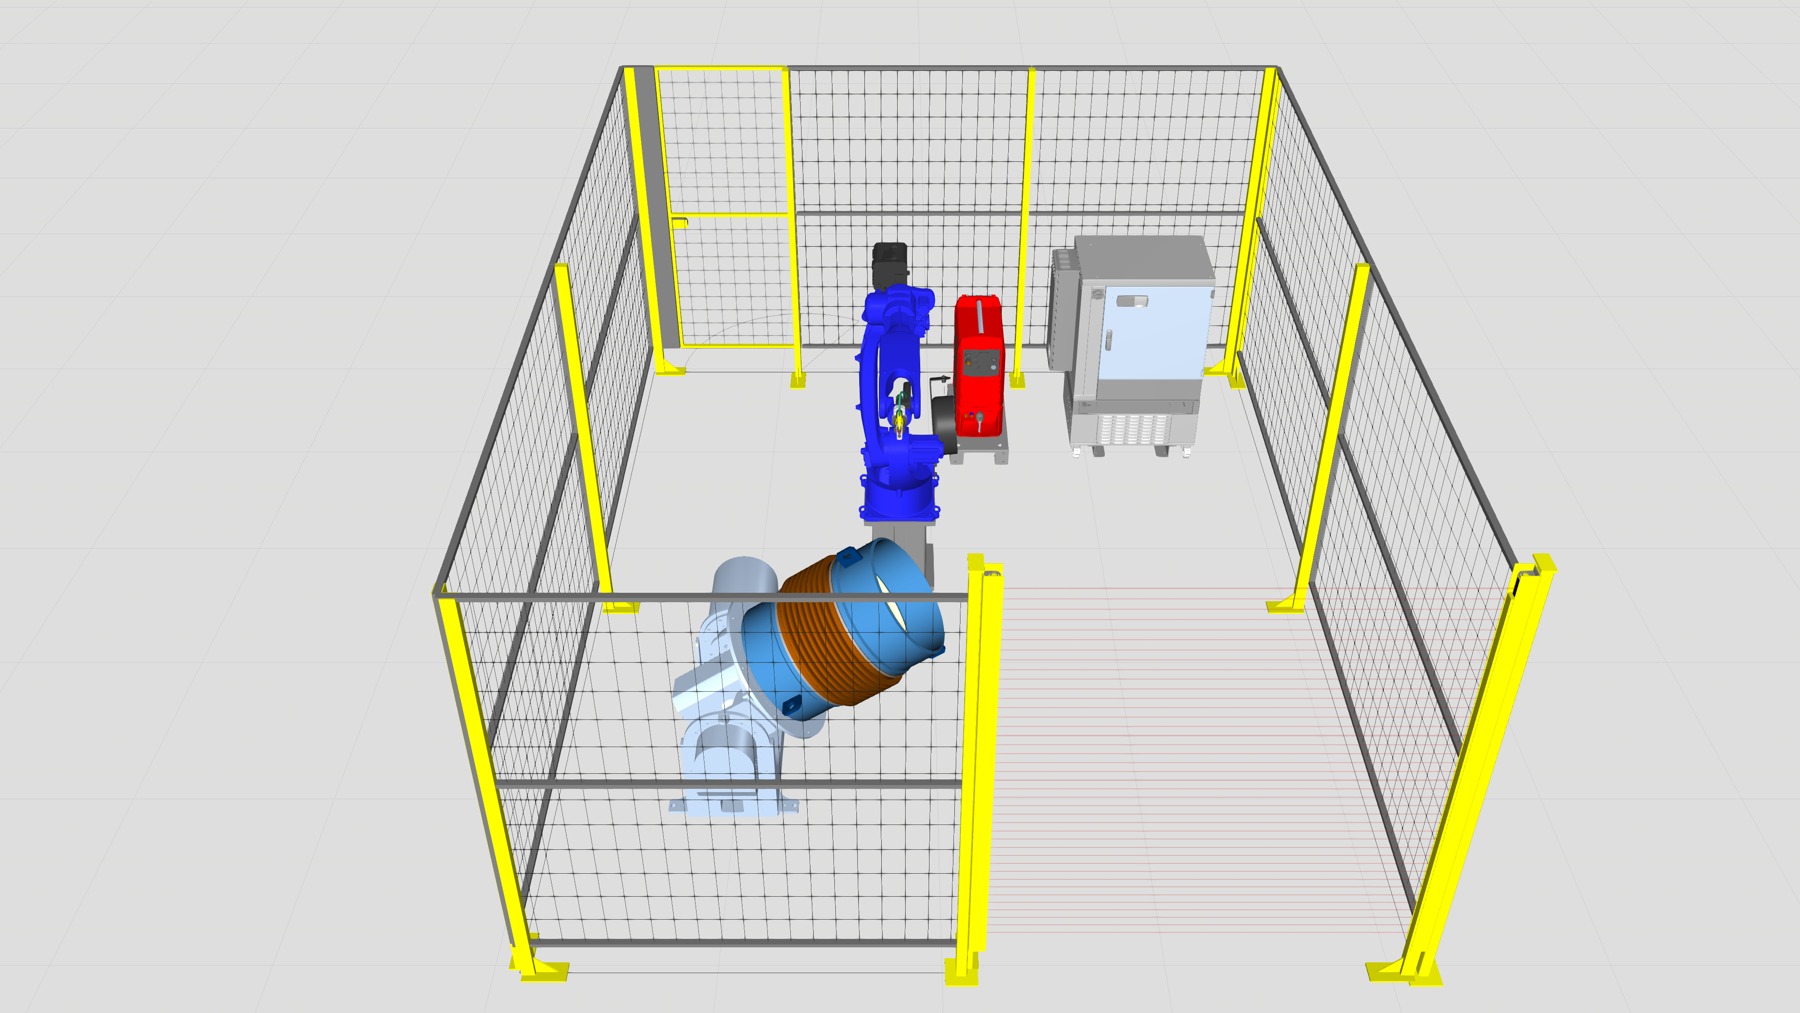
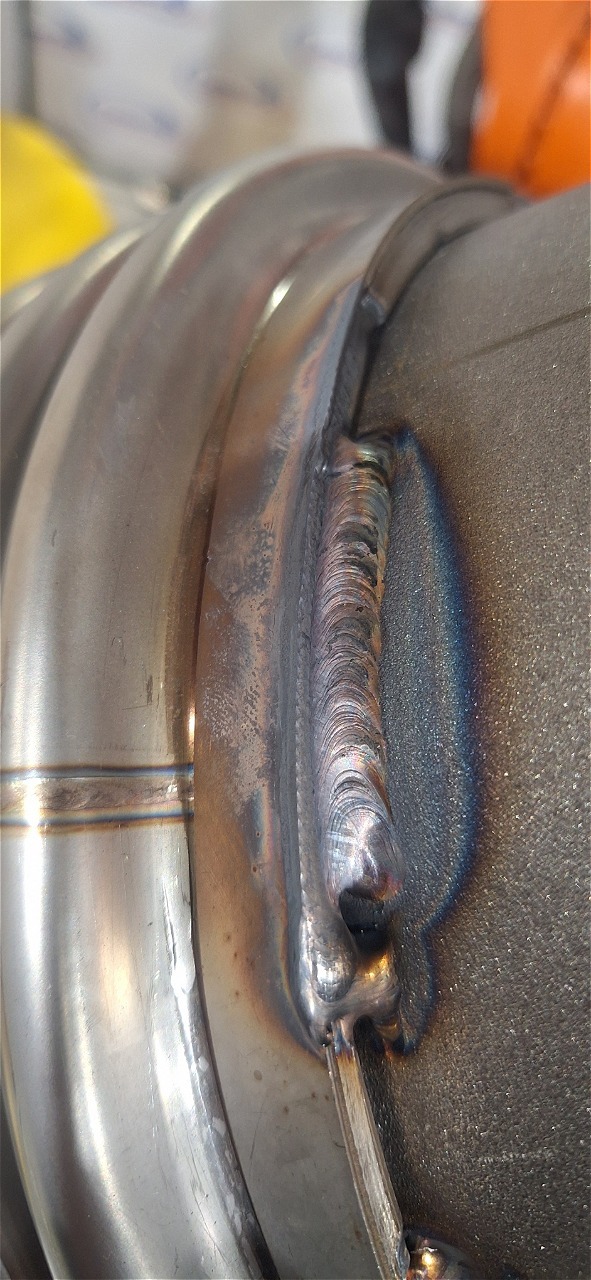
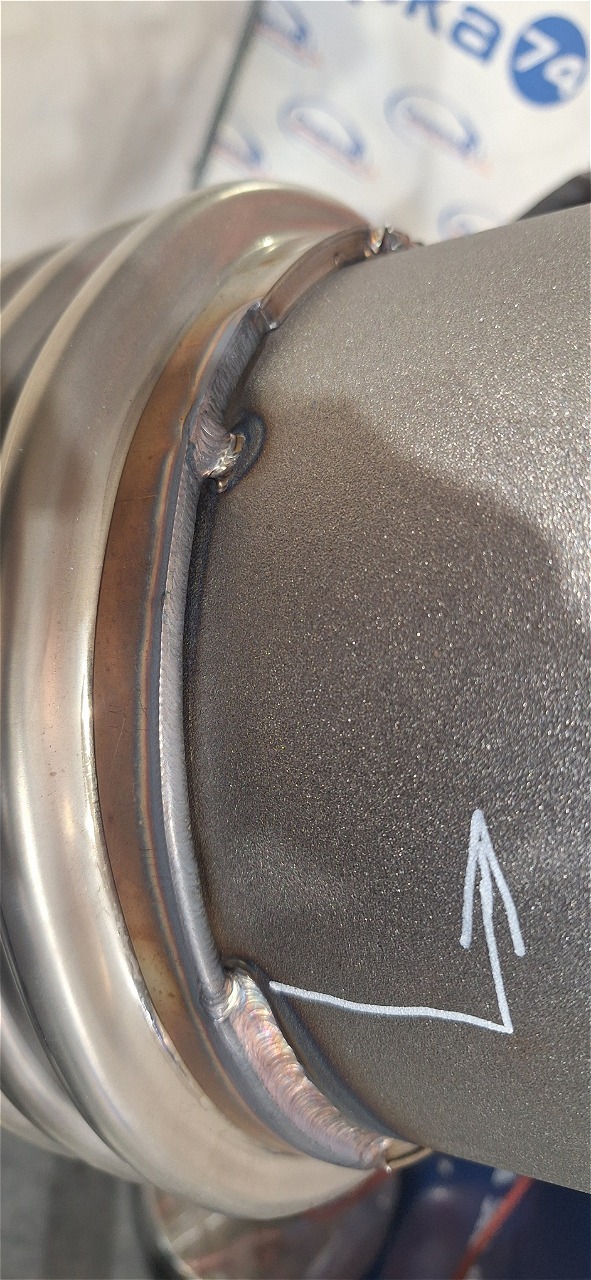
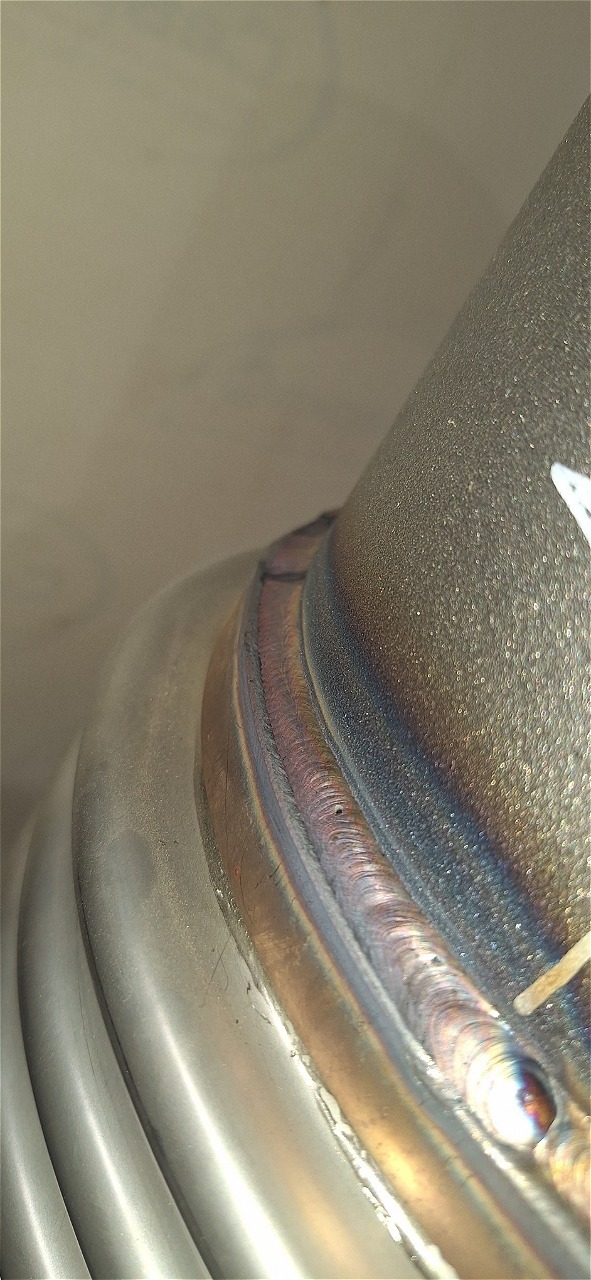
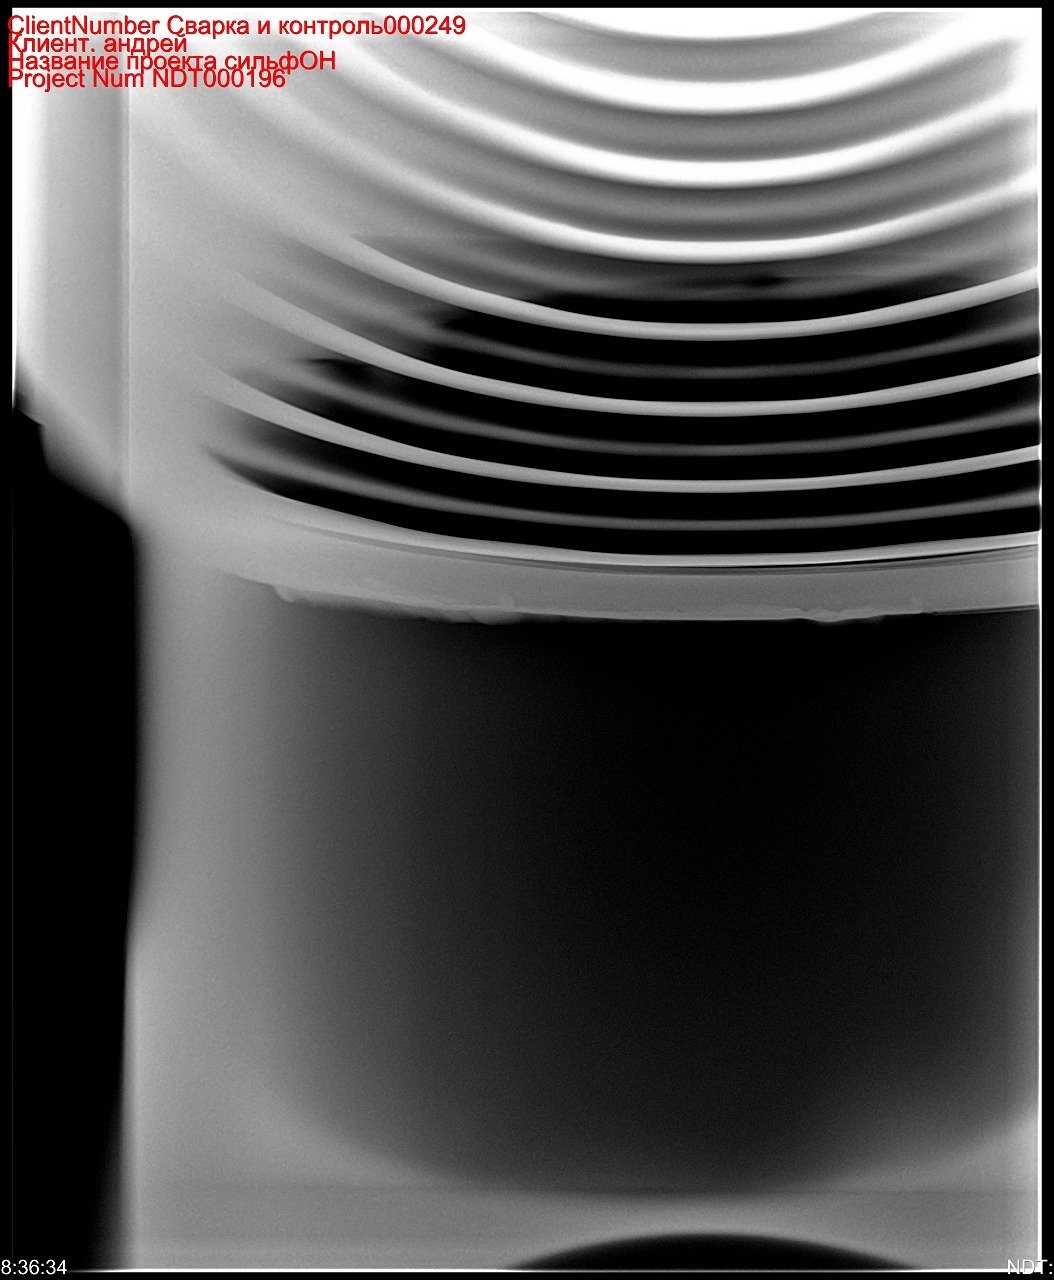
Снимок сварного соединения сильфона.
В целях достижения результата в ШУ роботом будет интегрирован система с триангуляционным датчиком SV-260. Система предназначена для поиска шва, коррекции положения относительно детали и сопровождения сварочного процесса в составе роботизированного комплекса.
Система позволит решить ключевые проблемы роботизированной сварки, связанные с неточностями позиционирования деталей и изменчивостью геометрии шва в диапазоне ±25 мм.
Без SV-260 робот может справится только с идеальными деталями, с идеальным позиционированием. С SV-260 Ваш комплекс сваривает детали с реальными допусками и деформацией в процессе сварки.
SV-260 может работать в режимах Scan Then Weld, Real Time Correction и Seam Finding, что позволяет разделять сканирование и сварку, выполнять коррекцию в реальном времени и определять линейные и угловые смещения детали либо шва.
• Scan Then Weld (STW) - Сканирование и сварка разделяются.
- Сканирование со скоростью до 50 см/сек
- Сварочный проход с любой ориентацией горелки
- Функционал для многопроходной сварки
• Real Time Correction (RTC) - Сварка и корректировка происходят одновременно.
• Seam Finding - Высокоскоростной расчет линейного и/или углового смещения детали, шва или отдельных точек.
Для удобной работы оператора на РСК, будет интегрирована PLC и HMI панель для выбора программы на определенный типоразмер заготовки.
Также имеется возможность внедрить в работу по программированию, ПО для дистанционного написания программ обработки изделий.
| № | Наименование | Кол-во |
|---|---|---|
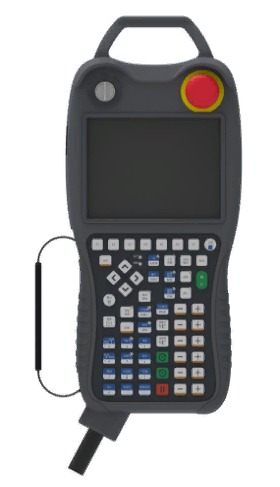
| 1 | Промышленный робот CRP-RH14-06-HP в комплекте с системой управления CRP G9A, пультом управления и кабелем питания (30 метров) | 1 компл. |
| 2 | Комплект сварочного оборудования BINGO WSME500R TIG: источник питания на 500 А, механизм подачи проволоки, блок жидкостного охлаждения сварочной горелкой, комплект кабелей от источника питания к механизму подачи проволоки, кабель заземления, датчик наличия газа. | 1 компл. |
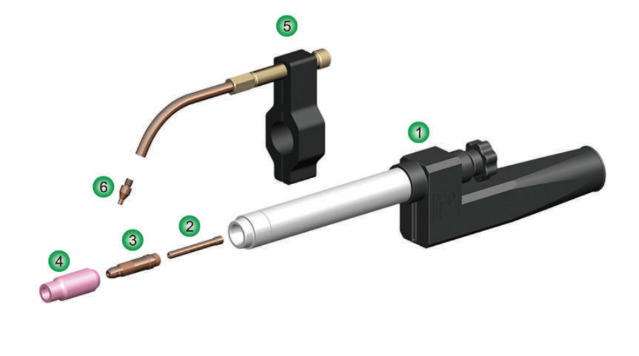
| 3 | Сварочная горелка с водяным охлаждением на 500 А и датчиком защиты от столкновений (запасной датчик защиты от столкновений – 1 шт.) | 1 компл. |
| 4 | Двухосевой Р-образный позиционер WB2S-500 | 1 шт. |
| 5 | Комплект расходных частей для горелки и станции очистки: 1. Держатель вольфрамового электрода – 5 шт.; 2. Цанга с линзой – по 5 шт.(размеры 2 и 3 мм); 3. Сопло керамическое – 5 шт.; 4. Канал для подачи проволоки тефлоновый – 10 шт.; 5. Наконечник для проволоки – 20 шт.; 6. Подающие ролики – 5 компл.; 7. Кольца и прокладки – 2 компл. |
1 компл. |
| 6 | Монтаж, настройка и пуско-наладка РТК на территории Заказчика | 1 усл. |
| 7 | Курс базового программирования робота (3 человека, 40 академических часов) | 1 усл. |
| 8 | Написание программы и подбор сварочных режимов. Составление технологической карты сварки изделий, указанных в ТЗ №4.351.1-2026 Сварка в непрерывном режиме 5 (пяти) изделий одного типоразмера. |
1 усл. |
| 9 | Система офлайн программирования промышленных роботов «СПРУТКАМ» Лицензия ПО: СПРУТКАМ вер. 19 (конфигурация «Робот») Лицензия ПО: СПРУТКАМ вер. 19 (опция «Сварка» для конфигурации «Робот») Лицензия ПО: СПРУТКАМ (постпроцессор + 3D виртуальная модель промышленного робота CRP-RH18-35-HP комплекте с системой управления CRP G9А и пультом управления с отработкой тестовой детали в системе СПРУТКАМ на территории конечного пользователя) Консультации по курсу «СПРУТКАМ Робот Сварка/Наплавка», 3 дня, на территории Центр СПРУТ/удаленно (онлайн), кол-во чел.: 2 |
1 компл. |
| 10 | Лазерный датчик оптического слежения SV-260-S | 1 шт |
| 11 | Система безопасности (фото барьеры, калитка с замком, световая и звуковая сигнализация, реле безопасности) – 1 комплект. | 1 шт. |
| 12 | Стальные ограждения – 1 комплект. (глухой забор из профлиста) | 1 шт. |
| 14 | Автономный источник бесперебойного питания системы программного обеспечения | 1 шт. |
| 15 | ПК и монитор для удаленного написания программы, Антивирус 12.4.0 | 1 шт. |
| 16 | Камера наблюдения за сварочной ванной TARDIS IGNIS MP200GS-LU | 1 шт. |
| 17 | Машинка для заточки вольфрамовых Электродов TIG-40 КЕДР | 1 шт. |
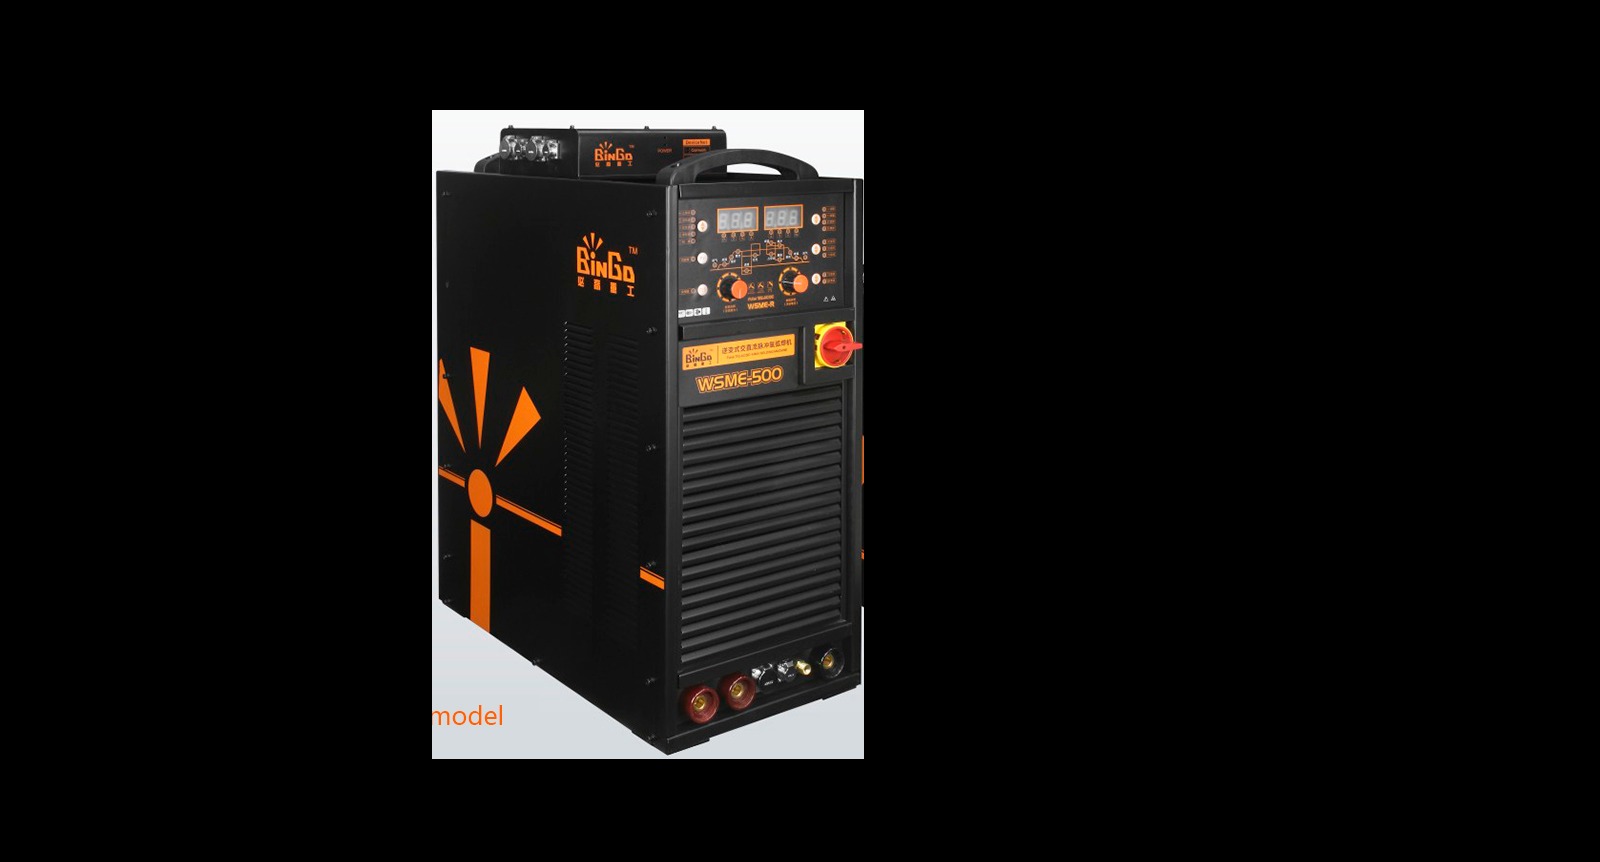
| Модель | WSME-500R |
| Номинальное входное напряжение /частота | 3 фазное AC 380В (+-10%) |
| Номинальная входная мощность (КВА) | 18.2 |
| Номинальный входной ток (А) | 39 |
| Выходное напряжение холостого хода: | 77+-3.5 |
| Диапазон выходного тока (А) | 10-500 |
| Масса комплекта (кг) | 98 |
| Продолжительность включения 60% при токе (А) | 500 |
| Продолжительность включения 100% при токе (А) | 387 |
| Первичная эксплуатационная мощность при ПВ 100% (кВт) | 25,7 |
| Размеры (с ручкой) ДхШхВ (мм) | 622 × 280 × 480 |
| Коэффициент заполнения (%) | 15-85 |
| Частота импульсов (Гц) | 0.2-999 |
| Коэффициент очистки (%) | -50-40 |
| Частота переменного тока (Гц) | 40-250 |
| Переднее эфирное время (секунды) | 0 - 10.0 |
| Время (секунды) задержки | 0 - 60.0 |
| Время (секунды) медленного нарастания | 0 - 10.0 |
| Время затухания (секунды) | 0 - 15.0 |
| Коэффициент мощности | 0.95 |
| Диаметр сварочной проволоки (мм) | 0.8, 1.0, 1.2, 1.6 |
| Тип подачи проволоки | Проталкивание проволоки |
| Диапазон скорости подачи сварочной проволоки (м/мин) | 0,2-10 |
| Режим охлаждения сварочной горелки | Водяное |
| Степень защиты корпуса источника | IP23S |
| Степень защиты корпуса механизма подачи сварочной проволоки | IP21S |
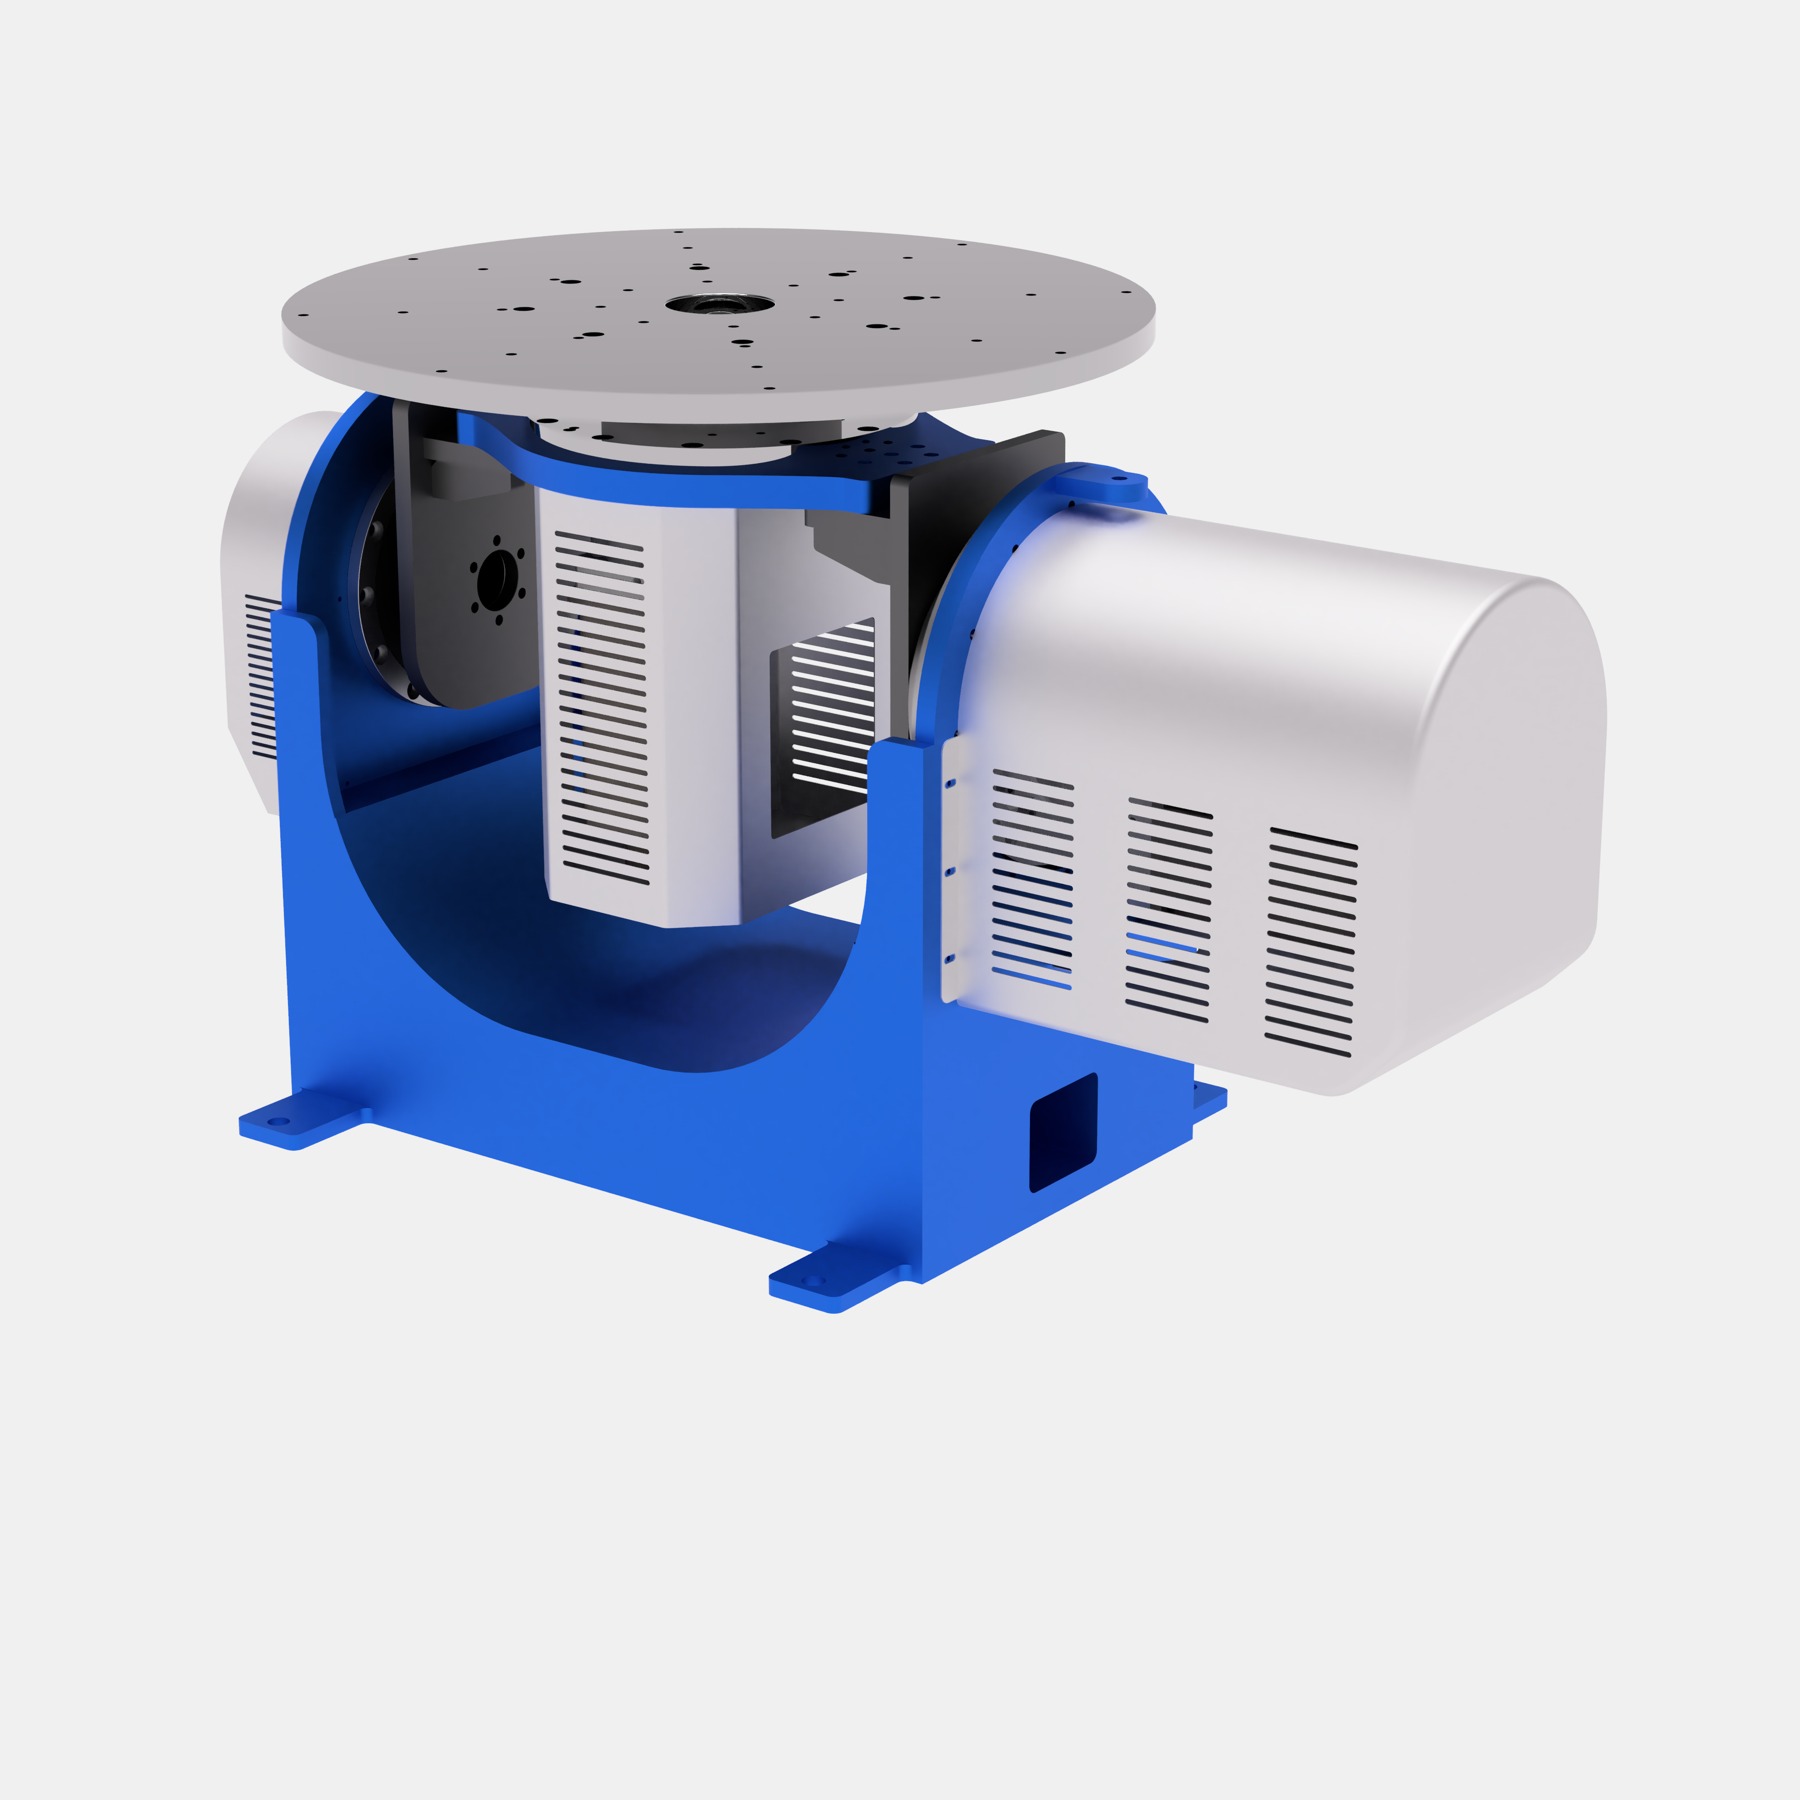
| Одноосевой позиционер | WB2S-500 |
| Грузоподъемность (кг) | 500 |
| Диаметр стола (мм) | 770 |
| Мощность сервомотора (кВт) , (J1/J2) | 3 / 2 |
| Номинальная скорость вращения (º/сек), (J1/J2) | 45 / 67.7 |
| Потребляемая мощность двигателей | 3,5 кВт |
| Повторное позиционирование (мин/дуги) | ±1,5 |
| Угол вращения (º), (J1/J2) | ±90 / ±360 |
| Допустимое эксцентриситетное смещение (мм) | ⩽150 |
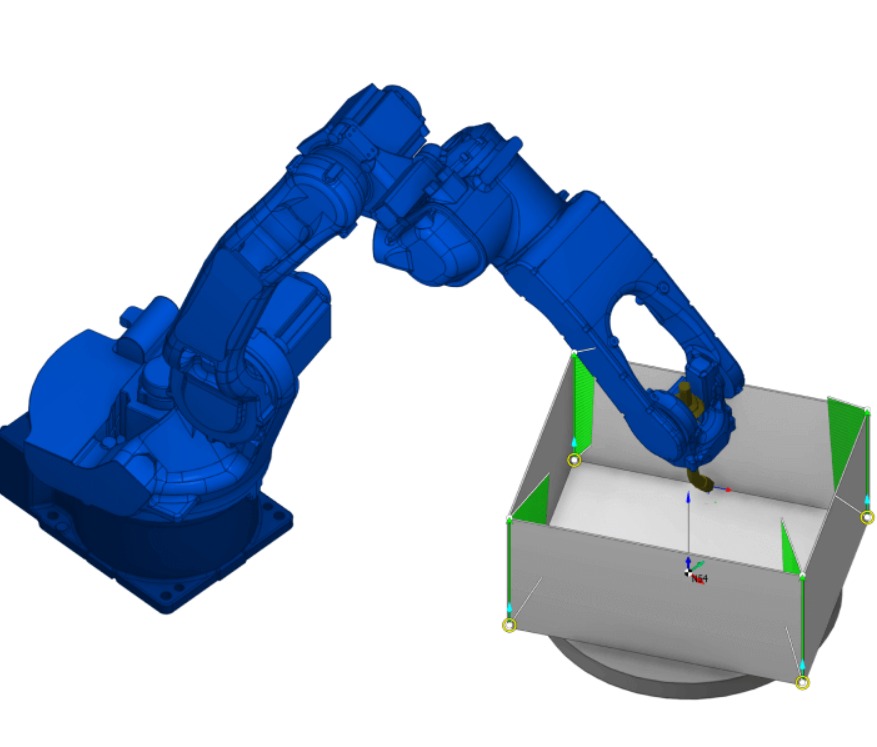
SprutCAM Робот — система для программирования промышленных роботов, которая на основе импортируемой 3D модели изделия позволяет получить управляющую программу. Для офлайн программирования промышленных роботизированных ячеек.
При офлайн программировании производственного процесса доступен специальный функционал: контроль столкновений, обход зоны сингулярности, контроль пределов рабочей зоны.
Одно решение для автономного программирования, которое включает в себя:
расчет траектории инструмента;
моделирование;
оптимизация движений без сингулярности и столкновений;
постпроцессирование.
Траектории инструмента рассчитываются в собственных 6-осевых кодах, и никаких преобразований для перехода от 5 до 6 осей не требуется.
Для программирования промышленных роботов доступен специальный функционал: контроль столкновений, обход зоны сингулярности, контроль пределов рабочей зоны.
Поддерживаемые модели роботов
Библиотека кинематических схем СПРУТКАМ РОБОТ включает в себя широкий спектр роботов всех основных производителей:
CRP;
Fanuc;
KUKA;
Staubli;
Yaskawa Motoman;
Toshiba;
Mitsubishi;
Nachi;
ABB;
и прочие
Кроме того, используя стандартные шаблоны, можно быстро создавать собственные кинематические модели роботизированных ячеек.
Позиционирование робота
Программирование робота в СПРУТКАМ РОБОТ выполняется с учетом положения робота в пространстве: крепление на полу / стене / полке / потолку. Поддерживается работа, когда деталь закреплена на неподвижной оснастке и движется инструмент, так и когда деталь закреплена на роботе, а инструмент неподвижен.
Поддержка дополнительных осей
СПРУТКАМ РОБОТ поддерживает симуляцию перемещений как самого робота, так и не ограниченное количество дополнительных линейных и поворотных осей позиционеров.
Согласно Федеральному Закону РФ «О промышленной безопасности опасных производственных объектов» работа РТК без системы безопасности не допускается.
При неиспользовании системы безопасности мы ограничим скорость движения инструмента робота до 10% от максимального значения (до 0,2 м/с) для безопасной эксплуатации персоналом РТК.
Применение системы безопасности позволяет увеличить скорость движения инструмента робота до максимальной (2 м/с), что повышает производительность РТК и делает работу на РТК максимально безопасной для персонала.
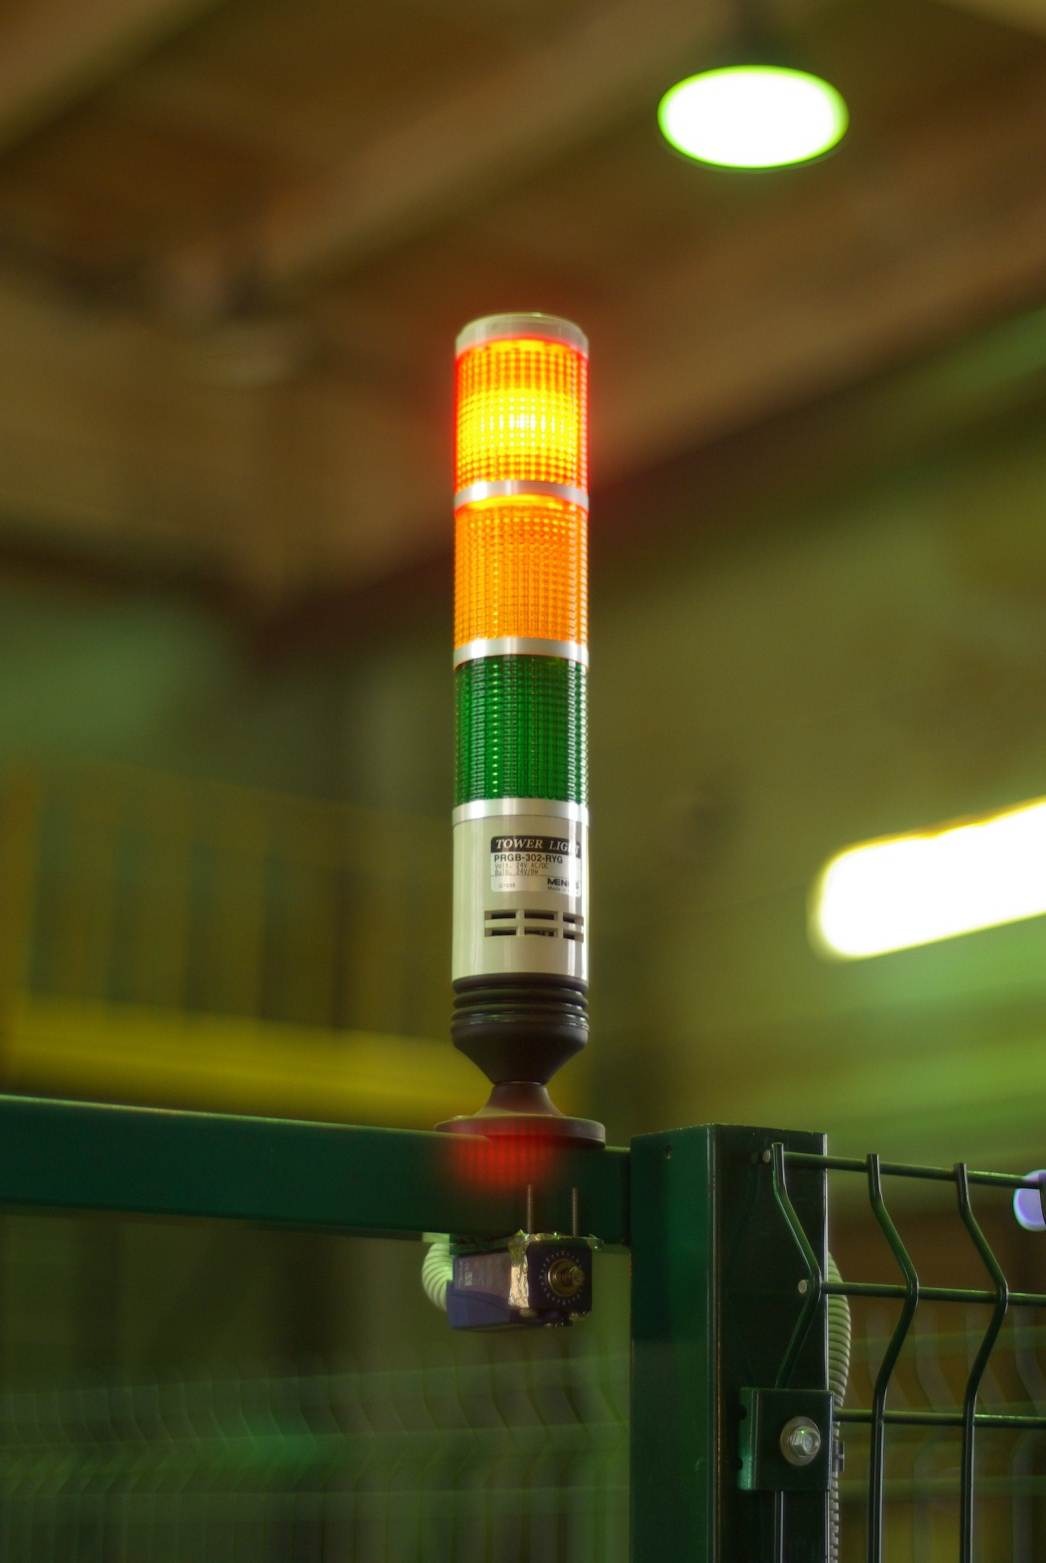
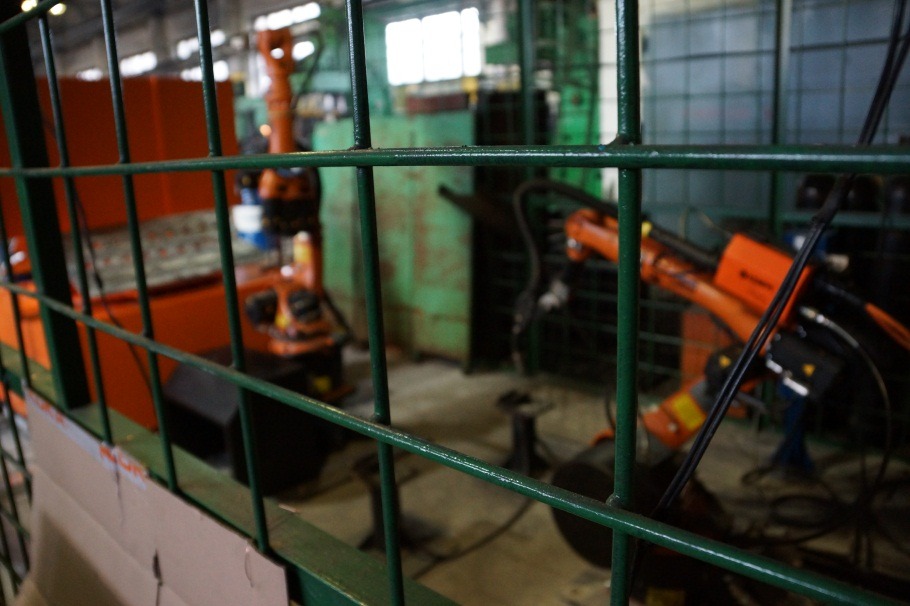
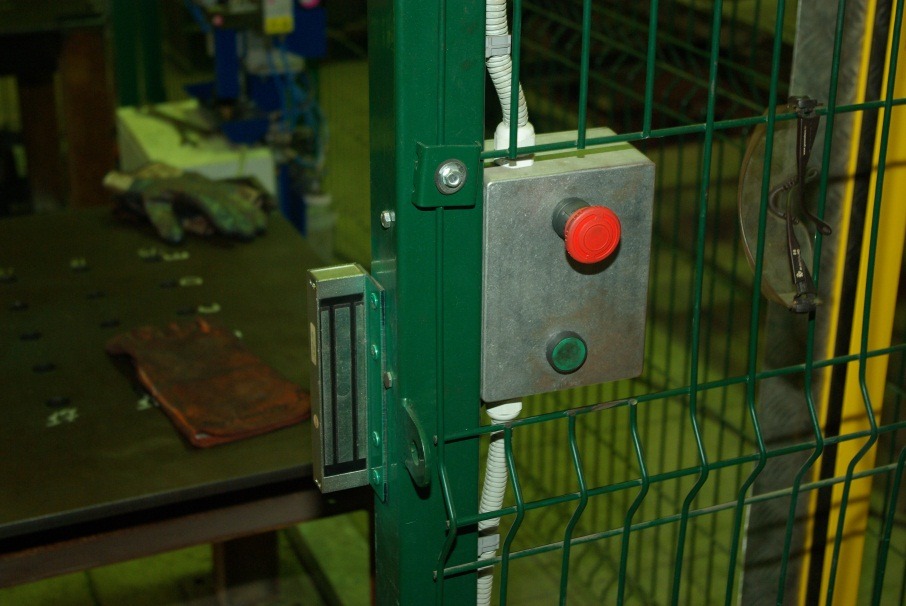
Система безопасности состоит из защитного ограждения, которое препятствует проникновению человека в рабочую зону робота для предотвращения нанесения манипулятором робота травм человеку, электромагнитного замка, датчика открытия калитки, световой колонны, крепежных элементов, освещения, оптического барьера, шкафа управления периферией и системой безопасности. В случае несанкционированного проникновения человека в опасную зону, робот автоматически прекращает выполнение программы и останавливается.
Этот курс охватывает задачи и процедуры, необходимые оператору, инженеру или программисту для безопасного управления роботом. В дополнение к теоретической и демонстрационной части этот курс предлагает большое количество различных лабораторных упражнений на реальном роботе. Все лабораторные упражнения имеют привязку к теоретическому блоку и призваны закрепить полученные теоретические знания через практический опыт. В курс базового программирования также входит блок по обеспечению безопасности при работе с промышленным роботом.
Операторы, начальники смен, сотрудники, обслуживающие робототехнический комплекс.
Метод сварки/наплавки: TIG (дуговая сварка неплавящимся электродом в защитной среде инертного газа).
Материал свариваемых изделий: нержавеющая сталь, алюминий, углеродистая сталь
Многопроходная сварка толщин: от 0.5 до 25 мм.
Сварочная проволока: согласно материалу свариваемых изделий, Ø от 0.8 до 3,2 мм, можно использовать упаковку в бухтах по 250 кг.
Защитный газ: Ar.
Питающая сеть PEN 3-х TN-S фазная 380–400 В, защищённая автоматическим выключателем с током срабатывания 25 А, для подключения шкафа управления промышленным роботом.
Питающая сеть PEN 3-х TN-S фазная 380–400 В, защищённая автоматическим выключателем с током срабатывания 40 А, для подключения сварочного оборудования.
Качество бетона должно соответствовать B25 согласно DIN 1045:1988 или С20/С25 согласно DIN EN 206-1: 2001/DIN 1045-2:2001. В фундаменте должны отсутствовать металлические армирующие элементы на глубине сверления (от 0 до 200 мм от поверхности пола).
Глубина фундамента в месте установки робота и стоек позиционера – не менее 220 мм.
Габаритные размеры бетонной площадки в горизонтальной плоскости – не менее 5,3 × 3,4 м.
Общие габаритные размеры РТК (Д×Ш×В): 5 300 × 3 400 × 2 500 мм.
Количество рабочих зон: 1 шт.
Круглосуточно, с остановками на регламентное обслуживание.
От +5 до +45 ˚С.
Не более 40,7 кВт/час.
Комплекс оборудован системой автоматической аварийной остановки процесса сварки (в случае прекращения подачи защитного газа и сварочной проволоки)
трассы обычного и пожарного водоснабжения, отопления и канализации должны быть вынесены за пределы расположения РСК и не находиться непосредственно над РСК;
через расположение РСК не должны проходить любые транзитные коммуникации;
температура воздуха в помещениях: 5°–45° С;
относительная влажность воздуха: 20–85 %;
оптимальная скорость потока воздуха: 0,2 м/с;
запыленность воздуха помещений не должна превышать 5 мг/м3, с размерами частиц не более 3 мкм (атм. пыль, сажа, дым, споры, асбест);
должна быть обеспечена приточно-вытяжная вентиляция;
кроме систем центрального отопления и вентиляции с механическим побуждением в помещениях для РСК устанавливаются системы дымоудаления;
в холодный период года в помещениях не допускается выпадения конденсата;
Подготовка сжатого воздуха:
Pном=6 атм, Qном=50 л/мин, класс чистоты воздуха 6.7.4 (где 6-частицы; 7-вода; 4-масляные примеси) по ГОСТ ИСО 8573-1-2005;
электроснабжение, силовое электрооборудование и электрическое освещение зданий и помещений для РСК необходимо выполнять по требованиям ПУЭ-2000, ВСН-59-88, а также с учетом ГОСТ 13109-97, ГОСТ 51318.24-99, ГОСТ Р 50839 и других нормативных документов;
сеть электропитания должна быть выделенной и выполнена по 5-ти проводной схеме с типом системы заземления TN-S (ГОСТ Р 50571.20-2000) в магистральной части;
установочная мощность РСК порядка 20 кВт;
входное напряжение (от ВРУ или ГРЩ) – 380 В ± 10%, 50±0,4 Гц (по ГОСТ 13109-97);
сеть электропитания выполняется только медным гибким кабелем 4 х 6 кв. мм. в коробах или в скрыто проложенных ПВХ трубах.
заземление РСК выполняется по ГОСТ Р 50571.20-2000, ГОСТ 50517.21-2000 и ГОСТ Р 50517.22-2000;
коммуникационные каналы для прокладки силовых и других кабельных сетей выполняются в отдельных кабельных лотках, коробах или трубах, разнесенных между собой на расстояние не менее 500 мм;
Предоставить временное подключение к сети 220В для подключения электрического инструмента;
Монтаж оборудования, входящего в состав комплекса (манипулятор, подающие устройства), производится на анкерные болты, устанавливаемые в ровный бетонный пол, толщина которого составляет не менее 200 миллиметров.
Требования к фундаменту: качество бетона должно соответствовать B25 согласно DIN 1045:1988 или С20/С25 согласно DIN EN 206-1: 2001/DIN 1045-2:2001. В фундаменте должны отсутствовать металлические армирующие элементы на глубине сверления (от 0 до 200 мм от поверхности пола)
Пол должен быть монолитным, без стыков и трещин;
Отклонения линейных и угловых размеров деталей, входящих в состав изделий ковшей и отвалов не должны превышать ГОСТ 30893.1-2002: ±IT16/2. В том случае, если отклонения, указанные на чертежах, превышают допуска указанные в ГОСТ 25346-2013, то отклонения считать по ГОСТ;
Заготовки должны быть очищены от масляных пятен, окалины и ржавчины и подготовлены под сварку согласно требованиям ГОСТ 14771-76;
Зазоры в свариваемых стыках при сборке изделия не должны превышать значения, установленные ГОСТ 14771-76
Наличие качественного сварочного газа - газовой смеси К-18.
Наличие сварочной проволоки ESAB OK AristoRod 12.50 или качественного аналога.
Установка для контактной сварки модели DN-180 с инверторным источником AC/DC
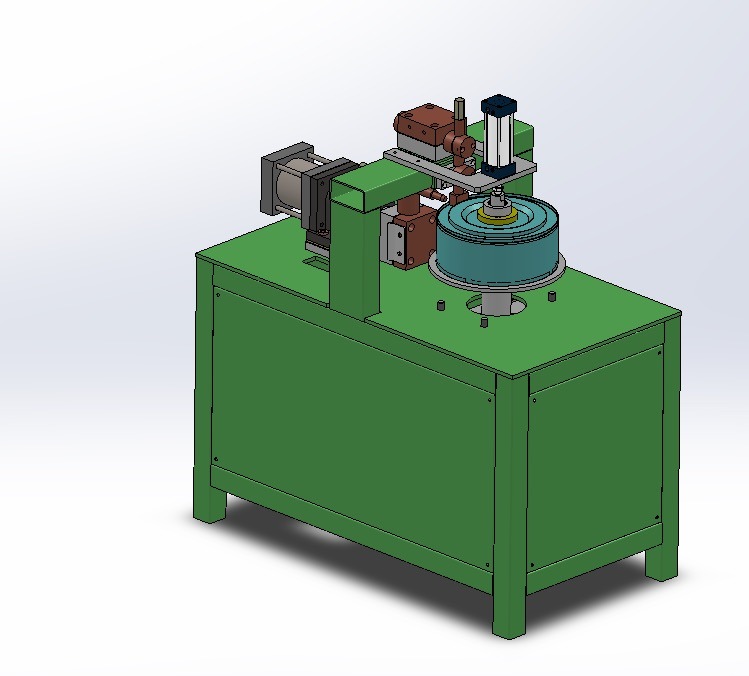
Машина контактной сварки DN-180 предназначена для получения неразъёмных соединений из конструкционных сталей, а также для ограниченного спектра алюминиевых сплавов. DN-180 разработана с учётом наиболее важных производственных требований, таких как компактность; малый вес при относительно большой мощности; простота управления. Это надежная установка, предназначенная для использования на промышленных предприятиях. Машина контактной сварки DN-180 является высокопроизводительным оборудованием с широкими технологическими возможностями. Машина оснащена сварочным контроллером высокой мощности. Встроенный контроллер позволяет устанавливать параметры, составлять и контролировать технологические программы сварки, обеспечивает сохранение технологических программ (позволяет растягивать по времени включение и выключение сварочного тока) и возможность оперативного их использования, при необходимости, с минимальным временем выбора. Машина оборудована специальным устройством, позволяющим контролировать силу сварочного тока в реальном масштабе времени работы оборудования. Возможен оперативный показ на мониторе количества сваренных точек (счётчик точек).
| Модель | DN-180 |
| Мощность инверторного источника тока (AC/DC), кВа | 180 |
| Питание сети, В/Ф/Гц | 380/3/50 |
| Максимальный ток первичной цепи, А | 394 |
| Сечение кабеля первичной сети, мм2 | 3х70+2х16 |
| Максимальный ток короткого замыкания, кА | 85 |
| Напряжение холостого хода вторичной цепи, В | 10.4 |
| Ход по оси Y, мм | 175 |
| Ход по оси Z, мм | 565 |
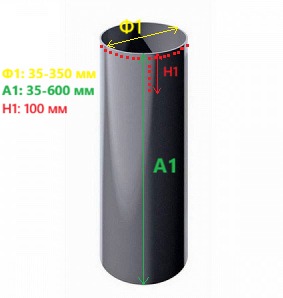
| Диапазон высоты обрабатываемых изделий, мм | 35 - 600 |
| Диапазон диаметров обрабатываемых изделий, мм | 35 - 350 |
| Глубина обработки изделия от торца | 100 мм |
| Максимальное рабочее усилие, N | 300 |
| Раскрытие, мм | 40 |
| Вес установки, кг | 400 |
| Продолжительность включения, % | 50 |
| Диапазон свариваемых толщин, мм | 0,5-3,5 + 0,5-3,5 |
| Максимальный ток короткого замыкания | 30000 А |
| Габариты, мм / Высота, мм | 1200 |
| Габариты, мм / Длинна, мм | 1200 |
| Габариты, мм / Ширина, мм | 1200 |
| № | Наименование | Бренд / происхождение | Примечание |
|---|---|---|---|
| 1 | Сварочный аппарат AC/DC | Ju Qing Hua (Цзюй Цин Хуа) | 1 шт. |
| 2 | Вращатель с механизм подачи | Ju Qing Hua (Цзюй Цин Хуа) | 1 шт. |
| 3 | Контроллер промышленной частоты | Китайского производства | 1 шт. |
| 4 | Инверторный источник (AC/DC) | 180 кВА | 1 шт. |
| 5 | Серводвигатель | Xinje (Синьцзе) | 2 шт. |
| 6 | ПЛК | Xinje (Синьцзе) | 1 шт. |
| 7 | Сенсорный экран | Xinje (Синьцзе) | 1 шт. |
| 8 | Специальный сварочный пневмоцилиндр | Ju Qing Hua, изготовление на заказ | 2 шт. |
| 9 | Электромагнитный клапан сварочной системы | Kuroda Seiko | 1 шт. |
| 10 | Комбинированный воздушный фильтр | Yiri (Ижи) | 2 шт. |
| 11 | Винтовая передача и направляющие | Китайского производства | 2 комплекта |
| 12 | Автоматический выключатель | Delixi или Chint | 1 шт. |
| 13 | Импульсный блок питания | Mean Well | 1 шт. |
| 14 | Провода и кабели | Известная китайская марка | 1 комплект. |
